
Choisir le bon compresseur d'air se résume à trois décisions fondamentales : de la pression dont vous avez besoin (PSI), du débit d'air dont vous avez besoin (CFM) et du nombre d'heures par jour pendant lesquelles la machine fonctionnera . Pour une utilisation légère ou intermittente — garages domestiques, petits ateliers, tâches de gonflage — un compresseur d'air à piston est presque toujours le bon choix. Pour un fonctionnement industriel ou commercial continu dépassant 60 à 70 % du cycle de service, un compresseur d'air à vis offre une meilleure efficacité, une meilleure longévité et un coût inférieur par unité d’air comprimé.
Tous les autres facteurs – taille du réservoir, source d’alimentation, portabilité, sans huile ou lubrifié – découlent de ces exigences fondamentales. Ce guide passe en revue chaque point de décision avec des chiffres concrets afin que vous puissiez faire correspondre le bon compresseur à votre application réelle.
Comprendre les deux principaux types avant d’acheter
La grande majorité des compresseurs d'air vendus aujourd'hui appartiennent à l'une des deux catégories suivantes : à piston (à mouvement alternatif) ou à vis (rotatif). Choisir entre eux est la décision la plus importante que vous prendrez, et se tromper signifie soit dépenser trop, soit acheter une machine qui grille prématurément.
Compresseur d'air à piston
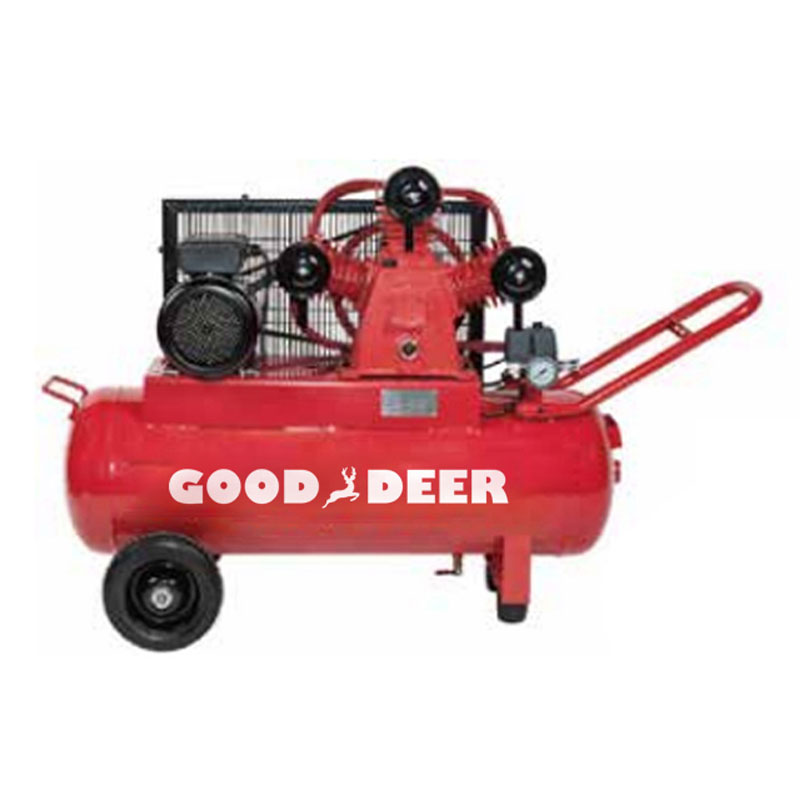
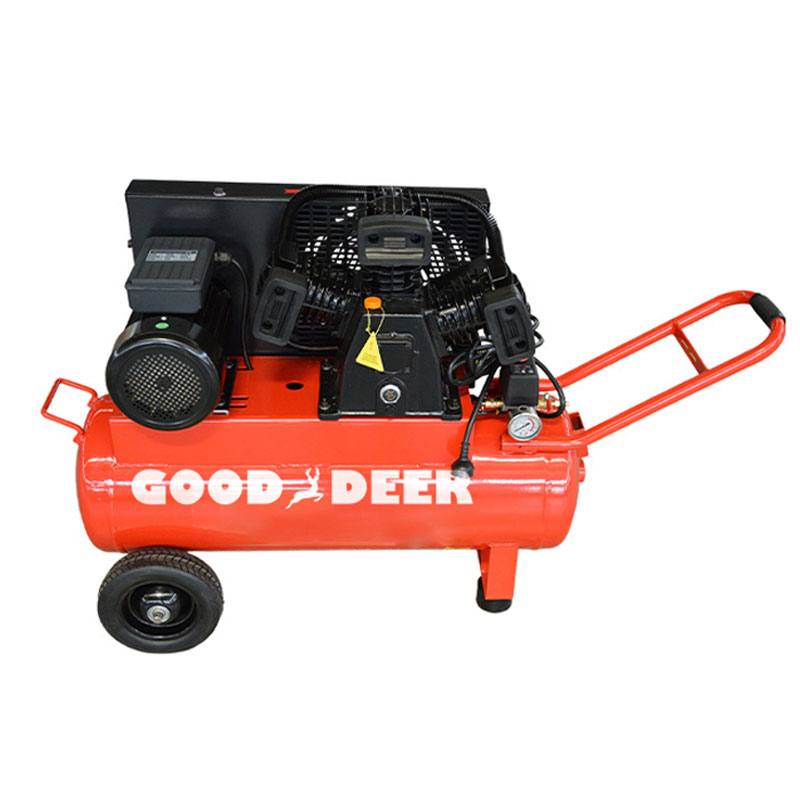
Un compresseur d'air à piston utilise un ou plusieurs cylindres avec des pistons alternatifs pour comprimer l'air par impulsions. Il remplit un réservoir de stockage, puis s'éteint et se remet en marche lorsque la pression chute. Cette conception est simple, peu coûteuse et facile à entretenir, mais elle génère une chaleur et des vibrations importantes, ce qui limite son cycle de service. La plupart des compresseurs à piston à un étage sont conçus pour une Cycle de service de 50 à 60 % , ce qui signifie pas plus de 30 minutes de fonctionnement continu par heure. Les modèles à deux étages supportent des charges légèrement plus élevées mais ne peuvent toujours pas fonctionner en continu sans surchauffe.
Les compresseurs d'air à piston sont disponibles à partir d'unités portatives de puissance fractionnaire jusqu'aux modèles stationnaires industriels de 30 HP, produisant généralement des pressions de 90 à 175 livres par pouce carré . Ils constituent le choix dominant pour les ateliers automobiles, les chantiers de construction, le travail du bois et l’usage domestique.
Compresseur d'air à vis
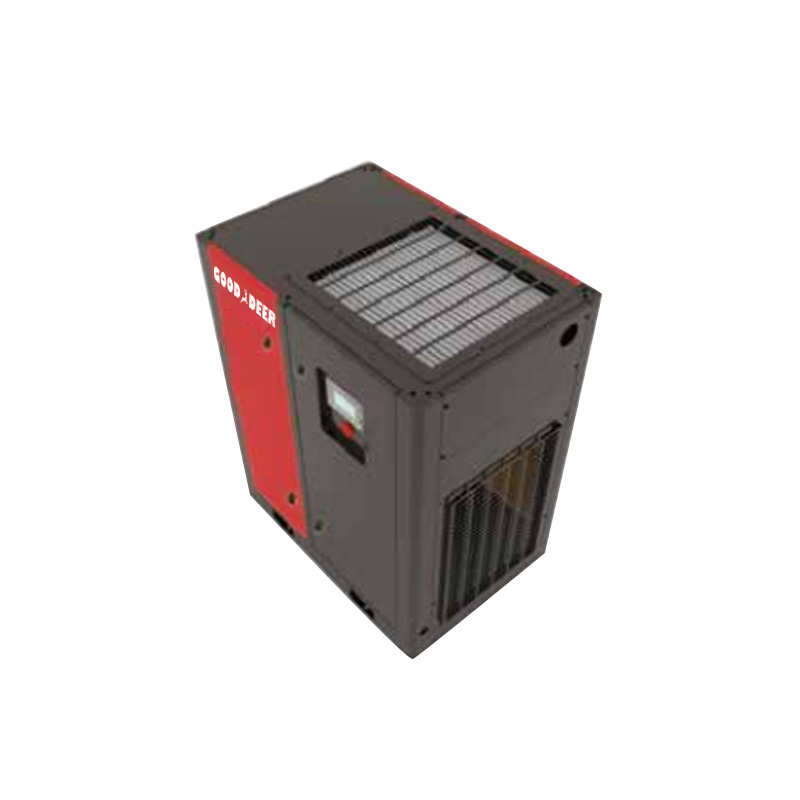
Un compresseur d'air à vis utilise deux rotors hélicoïdaux imbriqués pour comprimer l'air en continu et en douceur, sans pulsation. Il est conçu pour Fonctionnement à 100 % du cycle de service — il peut fonctionner 24 heures sur 24, 7 jours sur 7 sans dommage thermique. Les compresseurs à vis sont plus silencieux, produisent de l'air plus frais et fournissent une pression plus constante que les unités à piston de puissance équivalente. Le compromis est le coût : un compresseur d'air à vis de puissance équivalente coûte généralement 3 à 5 fois plus dès le départ qu'un modèle à piston, avec des exigences d'entretien plus complexes.
Les compresseurs à vis démarrent à environ 5 CV et peuvent atteindre des centaines de chevaux pour les grandes installations industrielles. Ils constituent le choix standard pour les usines de fabrication, les ateliers de peinture, les opérations de découpe au laser et toute application nécessitant un flux d'air continu et important.
Compresseur d'air à piston ou à vis : comparaison côte à côte
| Critères | Compresseur d'air à piston | Compresseur d'air à vis |
|---|---|---|
| Cycle de service | 50 à 75 % | 100% |
| Plage de pression typique | 90 à 175 livres par pouce carré | 100 à 200 livres par pouce carré |
| Niveau de bruit | 75 à 90 dB | 60 à 75 dB |
| Coût initial (équivalent 10 HP) | 800 $ à 2 500 $ | 3 500 $ à 8 000 $ |
| Complexité de la maintenance | Faible | Modéré à élevé |
| Efficacité énergétique | Modéré | Élevé (modèles VFD : 30 à 50 % d'économies) |
| Portabilité | Élevé (unités plus petites) | Faible (stationary) |
| Durée de vie | 5 000 à 15 000 heures | 40 000 à 80 000 heures |
Étape 1 — Calculez vos CFM et PSI requis
Le PSI (livres par pouce carré) mesure la pression ; CFM (pieds cubes par minute) mesure le volume du flux d’air. Les deux doivent être adaptés à vos outils et à vos tâches. CFM est le chiffre le plus critique pour le dimensionnement du compresseur — acheter une unité avec suffisamment de PSI mais un CFM inadéquat est l'une des erreurs d'achat les plus courantes.
Exigences typiques en CFM et PSI par outil
| Outil | PCM requis | PSI requis |
|---|---|---|
| Gonfleur de pneu | 1 à 3 PCM | 30 à 90 livres par pouce carré |
| Pistolet à clous (cadrage) | 2 à 4 PCM | 70 à 120 livres par pouce carré |
| Clé à chocs (1/2") | 4 à 8 PCM | 90 à 100 livres par pouce carré |
| Pistolet à peinture en aérosol (HVLP) | 6 à 14 PCM | 25 à 50 livres par pouce carré |
| Meuleuse | 4 à 8 PCM | 90 livres par pouce carré |
| Sableuse | 15 à 25 PCM | 90 à 120 livres par pouce carré |
| Assistance à la découpe CNC/Laser | 30 à 80 PCM | 100 à 145 livres par pouce carré |
Lorsque vous exécutez plusieurs outils simultanément, ajoutez leurs exigences individuelles en CFM et multipliez par 1,25–1,5 comme tampon de sécurité . Par exemple, faire fonctionner simultanément deux clés à chocs (8 CFM chacune) et une soufflette (3 CFM) nécessite un compresseur évalué à au moins 24 à 29 PCM à votre PSI cible.
Étape 2 - Déterminez vos besoins en matière de cycle de service
Le cycle de service est le pourcentage de temps pendant lequel un compresseur peut fonctionner au cours d'une période donnée sans surchauffe. Il s’agit de la spécification la plus mal comprise et de la principale cause de panne précoce des compresseurs.
- Cycle de service inférieur à 25 % : Utilisation occasionnelle : gonflage de pneus, pistolet à clous de loisir, soufflages intermittents. Un petit compresseur à piston pour crêpes ou hot-dogs (réservoir de 1 à 6 gallons) est plus que suffisant.
- Cycle de service de 25 à 60 % : Utilisation régulière en atelier : travaux automobiles, menuiserie, projets de peinture. Un compresseur d’air à piston de milieu de gamme avec un réservoir de 20 à 80 gallons gère bien cette gamme.
- Cycle de service de 60 à 80 % : Utilisation intensive en atelier ou en production légère. Envisagez un compresseur à piston robuste à deux étages ou un compresseur d'air à vis d'entrée de gamme (5 à 7,5 HP).
- Cycle de service de 80 à 100 % : Production industrielle continue. Un compresseur d'air à vis est le seul choix approprié : faire fonctionner une unité à piston à ce niveau la détruira en quelques semaines.
Étape 3 — Choisissez la bonne puissance et la bonne taille de réservoir
La puissance (HP) détermine la capacité du débit d'air, tandis que la taille du réservoir détermine la durée pendant laquelle vous pouvez faire fonctionner les outils avant que le compresseur ne démarre. Un réservoir plus grand ne rend pas le compresseur plus puissant : il stocke simplement plus d'air.
Faire correspondre HP à l'application
- 1 à 2 PV : Gonflage, cloueuses, agrafeuses. Unités portables de 1 à 6 gallons.
- 3 à 5 PV : Cloueuses à charpente, clés à chocs, peinture au pistolet. Réservoirs de 20 à 60 gallons.
- 5 à 10 CV : Carrosserie automobile, meuleuse, ateliers multi-outils. Réservoirs de 60 à 120 gallons ou petites unités à vis.
- 10 CV et plus : Lignes de production, cabines de sablage, usinage CNC. Compresseur d'air à vis recommandé.
Méfiez-vous des allégations exagérées de « puissance maximale » sur les compresseurs à piston de qualité grand public. Cherchez toujours le HP en fonctionnement nominal , pas de pic ou de HP maximum. Une unité annoncée comme « 6 HP de pointe » ne peut fournir qu'une puissance soutenue de 3 à 3,5 HP, ce qui limite considérablement sa production réelle de CFM.
Directives sur la taille du réservoir
- 1 à 6 gallons : Priorité à la portabilité — utilisation sur le chantier, travaux de coupe, gonflage
- 20 à 30 gallons : Petit atelier – peinture au pistolet occasionnelle, travaux automobiles de base
- 60 à 80 gallons : Atelier automobile ou menuiserie très fréquenté avec plusieurs outils
- Compresseurs à vis : Souvent sans réservoir ou avec de petits réservoirs tampons — la livraison continue élimine le besoin d'un stockage important
Étape 4 - Compresseur à piston lubrifié à l'huile ou sans huile
Dans la catégorie des compresseurs d’air à piston, vous devez choisir entre des modèles lubrifiés à l’huile et sans huile. Cette décision affecte les exigences de maintenance, la qualité de l’air et la durée de vie totale.
- Compresseurs à piston lubrifiés à l'huile utilisez une lubrification par éclaboussures ou sous pression pour réduire la friction. Ils fonctionnent plus frais et plus silencieux (généralement 68 à 78 dB ), et durent beaucoup plus longtemps – souvent 10 000 à 15 000 heures avec des vidanges d'huile régulières. Ils nécessitent une vérification et une vidange d’huile toutes les 200 à 500 heures. Idéal pour les ateliers et toute application où la longévité compte.
- Compresseurs à pistons sans huile utilisez des composants recouverts de téflon lubrifiés en permanence. Ils sont plus légers, ne nécessitent aucun entretien et peuvent fonctionner sous n’importe quel angle – idéal pour les chantiers et une utilisation portable. Cependant, ils chauffent plus et sont plus bruyants ( 80 à 90 dB ), et ont généralement une durée de vie de 2 000 à 5 000 heures . Ils sont également requis pour les applications de transformation des aliments, pharmaceutiques et dentaires où la contamination par l’huile est inacceptable.
Pour les compresseurs d'air à vis, les conceptions à vis rotatives à injection d'huile sont standard pour la plupart des applications industrielles. Les compresseurs à vis sans huile existent mais coûtent cher 2 à 3 fois plus que leurs équivalents injectés dans le pétrole et sont réservés aux applications critiques en matière d'air pur, comme la fabrication de semi-conducteurs ou les environnements médicaux stériles.
Étape 5 - Tenez compte des exigences d'alimentation et d'installation
Un compresseur d’air qui dépasse votre capacité d’alimentation électrique est inutile quelles que soient ses spécifications. Ceci est particulièrement pertinent pour les compresseurs d'air à vis et les unités à pistons plus grandes, qui nécessitent souvent une alimentation triphasée.
- 120V monophasé : Prend en charge les compresseurs jusqu'à environ 1,5 à 2 HP. Convient uniquement aux crêpes et aux petites unités portables.
- 240V monophasé : Prend en charge les compresseurs à piston jusqu'à 5 à 7,5 HP. La plupart des compresseurs d'atelier standard fonctionnent sur des circuits 240 V/30 A.
- Triphasé (208V/460V) : Requis pour la plupart des compresseurs d'air à vis de 7,5 HP et plus. Vérifiez que votre installation dispose d’un service triphasé avant d’acheter.
- Alimenté par essence/diesel : Compresseurs à pistons portables pour les chantiers sans réseau électrique. Puissance équivalente aux modèles électriques de 5 à 20 CV.
Lors de l'installation d'un compresseur d'air à vis, prévoyez également ventilation adéquate — une unité à vis de 10 HP génère environ 34 000 BTU/heure de chaleur qui doit être évacuée de la salle des compresseurs pour éviter un arrêt thermique.
Quand un compresseur à vis à entraînement à fréquence variable (VFD) a du sens
Un compresseur d'air à vis à vitesse fixe fonctionne à pleine vitesse quelle que soit la demande d'air, gaspillant ainsi de l'énergie pendant les périodes de faible demande. Un compresseur à vis VFD (entraînement à fréquence variable) ajuste la vitesse du moteur pour répondre à la demande réelle en temps réel.
Les compresseurs à vis VFD coûtent généralement 15 à 25 % de plus dès le départ que les équivalents à vitesse fixe, mais permettent des économies d'énergie de 30 à 50 % dans des applications à demande variable. Pour une installation dépensant 10 000 $/an en énergie d’air comprimé, cela se traduit par 3 000 à 5 000 $ d’économies annuelles, récupérant souvent le surcoût en 12 à 24 mois.
Les compresseurs VFD sont plus adaptés lorsque la demande d'air varie considérablement au cours de la journée, comme dans les usines de fabrication avec des changements d'équipes, les ateliers automobiles avec une utilisation variable des outils ou tout système où la charge du compresseur fluctue de plus de 30 à 40 % .
Exigences en matière de qualité de l'air : filtres, sécheurs et équipements en aval
Tout l'air comprimé contient de l'humidité, des vapeurs d'huile et des particules. En fonction de votre application, vous aurez peut-être besoin d'équipements de filtration et de séchage supplémentaires, coûts qui doivent être pris en compte dans votre budget total.
- Filtres à particules : Retirez la poussière et le tartre des tuyaux. Requis pour pratiquement toutes les applications. Généralement entre 30 $ et 200 $ selon le débit.
- Filtres à huile coalescents : Éliminez les aérosols d'huile des compresseurs lubrifiés. Indispensable pour les applications de peinture, alimentaires et médicales.
- Sécheurs d'air réfrigérés : Réduire l'humidité jusqu'à un point de rosée d'environ 35 à 40 °F . Standard pour la plupart des systèmes d’atelier et industriels. Coût : 300 $ à 2 000 $ selon la capacité CFM.
- Sécheurs par adsorption : Atteignez des points de rosée aussi bas que -40°F . Requis pour l'instrumentation pneumatique, la fabrication de produits électroniques et les pipelines sensibles au gel.
- Filtres à charbon actif : Élimine les vapeurs d'huile et les odeurs. Requis pour les applications d’air respirable et les systèmes de qualité alimentaire.
Un système complet de traitement de l'air pour un compresseur à vis de 10 HP dans un atelier de peinture automobile, comprenant des filtres coalescents, un sécheur réfrigéré et une filtration des particules, ajoute généralement 800 $ à 2 500 $ au coût d'installation, mais évite des milliers de dollars de défauts de peinture et de dommages aux outils chaque année.
Recommandations d'achat pratiques par cas d'utilisation
Utilisez ce qui suit comme guide de point de départ basé sur les scénarios d’achat les plus courants. Ajustez le CFM et la taille du réservoir à la hausse si vous prévoyez d’utiliser plusieurs outils simultanément ou d’étendre les opérations.
| Cas d'utilisation | Type recommandé | PCM minimum | Réservoir / Configuration | Gamme budgétaire |
|---|---|---|---|---|
| Accueil / DIY | Piston sans huile | 2 à 4 PCM | portatif de 6 gallons | 80 $ à 200 $ |
| Atelier de réparation automobile | Piston lubrifié à l'huile | 15 à 20 PCM | 60 à 80 gallons | 700 $ à 1 800 $ |
| Carrosserie / Peinture | Piston ou vis à deux étages | 20 à 30 PCM | Vis de 80 gallons / 7,5 HP | 1 500 $ à 6 000 $ |
| Atelier de menuiserie | Piston lubrifié à l'huile | 10 à 15 PCM | 30 à 60 gallons | 400 $ à 1 200 $ |
| Fabrication légère | Vis rotative (vitesse fixe) | 40 à 80 PCM | Vis de 10 à 20 CV | 5 000 $ à 15 000 $ |
| Industrie lourde | Compresseur à vis VFD | 100 à 500 PCM | Vis de 30 à 150 CV | 15 000 $ à 80 000 $ |
Erreurs courantes à éviter lors de l’achat d’un compresseur d’air
- Dimensionnement par volume de réservoir au lieu de CFM : Un réservoir de 60 gallons avec une pompe faible affamera les outils très demandés aussi rapidement qu'un réservoir de 20 gallons avec la même pompe.
- Acheter des HP de pointe au lieu de HP évalués : Vérifiez toujours la puissance de fonctionnement continue sur la plaque signalétique du moteur ou sur la fiche technique du fabricant.
- Ignorer le cycle de service des compresseurs à piston : Faire fonctionner une unité à piston à cycle de service de 50 % avec une charge de 90 % entraînera une défaillance prématurée, souvent en quelques centaines d'heures.
- Sauter le traitement de l'air : La contamination par l'humidité et l'huile provenant d'un compresseur non traité endommagera les outils pneumatiques, endommagera les travaux de peinture et corrodera les conduites d'air au fil du temps.
- Sous-estimation de la demande future : Si les besoins de votre magasin ou de votre production sont susceptibles de croître, achetez au moins 25 % de capacité en plus que votre besoin de pointe actuel pour éviter de remplacer l'unité d'ici quelques années.
- Choisir sans huile uniquement pour plus de commodité : Dans un atelier fixe, la durée de vie réduite des unités à pistons sans huile fait d'un modèle lubrifié à l'huile la meilleure valeur à long terme dans presque tous les cas.